工厂空间命名与编码标准:统一物理现场与管理数据
建立覆盖园区、厂房、楼层、车间与房间的唯一编码规范,让物理门牌、现场导视与 ERP/MES/WMS 位置字段保持对应,减少同一空间多种称呼。
文章目录
在不少制造企业的扩建过程中,经常出现空间称谓不一致的混乱局面:图纸上标注为“3# 联合厂房”,财务资产台账记录为“机加二期车间”,门禁系统登记为“B栋三楼”,员工口头称为“老王那边的车间”。这种命名脱节不仅造成沟通损耗,更会导致外部物料送错库房、设备维保派工延误,甚至在火警应急响应时影响救援定位。
推行工厂标准化建设,首要任务是确立一套覆盖全厂的空间命名与编码标准,使每一个门牌、导视路牌和系统字段都对应唯一的物理空间主数据。
空间层级划分与编码架构
科学的工业空间编码应当具备由大到小、可拓展、机器易读、人员好认的树状层级结构:
园区代码 (Park) - 楼栋编号 (Building) - 楼层 (Floor) - 车间/功能区 (Zone) - 房间/工段 (Room/Bay)
- 园区代码(Park Code):当集团拥有多个基地时设立,如 WX 代表无锡工厂,SZ 代表苏州工厂。单一工厂可省略此段。
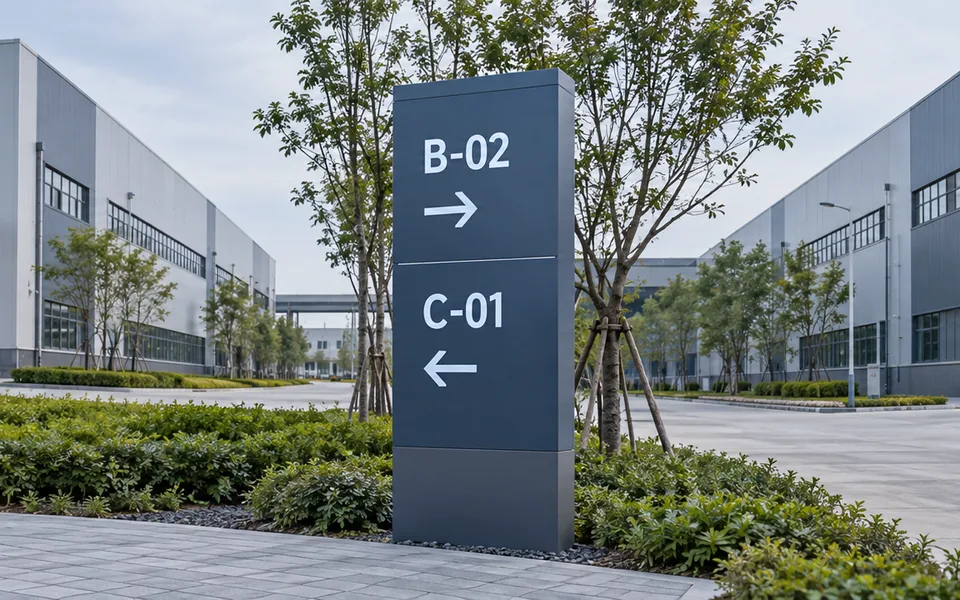
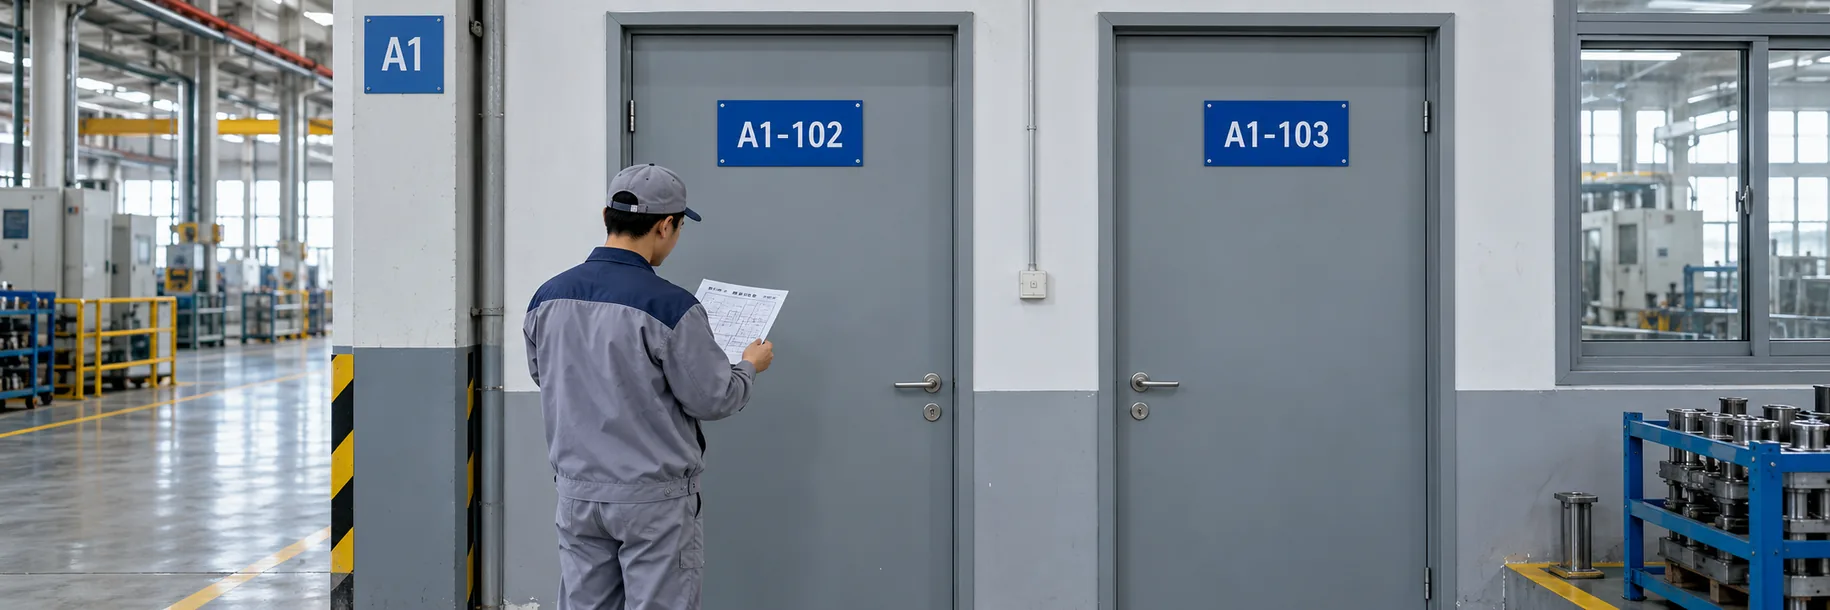
- 楼栋厂房编号(Building No.):采用大写字母加数字组合,如 A1、B2、C1,或直观的 1#、2#、3# 厂房。
- 楼层代码(Floor Code):统一采用 1F、2F、3F;地下层采用 B1、B2。
- 房间与区域流水号(Room Serial):采用两位或三位数字,首位代表楼层,后两位代表顺时针排列流水号,如 101 代表一楼01号房间,205 代表二楼05号房间。
空间主数据定义与规范对照表
为防止各部门自行定义名称,工厂应编制《空间命名主数据字典》,收录所有经审批的正式名称、别名与编码;存在外语使用需求时再维护中英对照。
| 空间层级 | 推荐编码规则 | 中文规范全称 | 推荐工业英文 | 对应物理标识载体 | 关联业务系统 |
|---|---|---|---|---|---|
| 生产厂房 | 1# 厂房 / Bldg A | 一号机械加工厂房 | Machining Workshop Bldg 1 | 建筑立面大号发光字 / 外围路牌 | 资产管理 / 厂务维护 |
| 仓储区域 | WH-01 | 原材料立体仓库 | Raw Materials Warehouse | 仓库大门悬挂标识 / 货架端头牌 | WMS 仓储管理系统 |
| 生产工段 | 1F-Z01 | 精密数控加工工段 | Precision CNC Machining Bay | 车间行车梁主通道吊牌 | MES 制造执行系统 |
| 专有房间 | 1F-R102 | 高压配电室 | High Voltage Switchgear Room | 房间门牌与经专业确认的独立安全警示 | 动力车间 / 巡检系统 |
| 质检试验 | 2F-R208 | 理化分析实验室 | Physical & Chemical Testing Lab | 按实际使用环境选材的门牌 / 看板 | LIMS 实验室信息系统 |
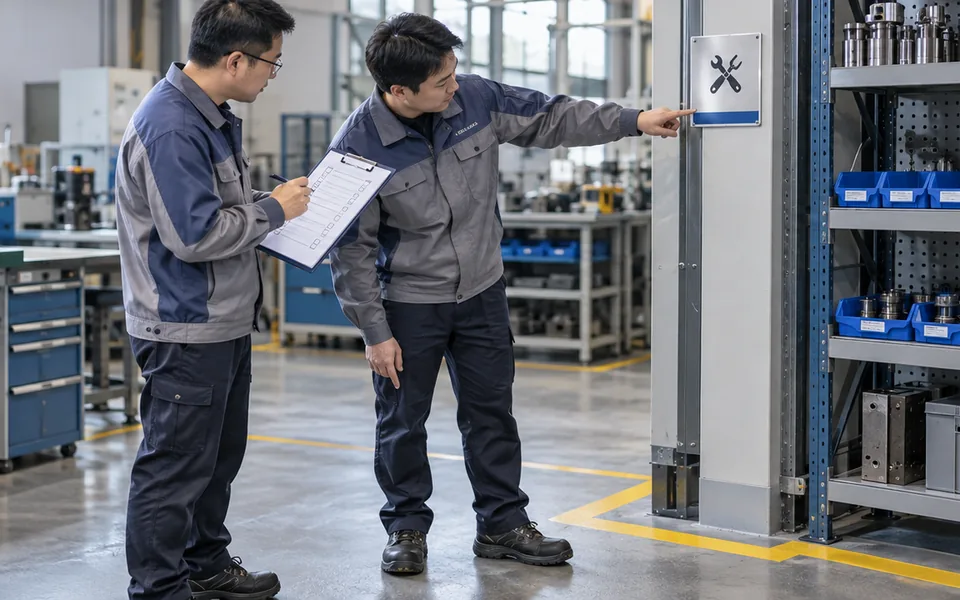
| 辅助配套 | 1F-R115 | 工具刀具修磨房 | Tooling & Grinding Room | 车间隔断门牌 | 工装刀具借还系统 |
命名规范的三大防错规则
为了让编码具有长期适用性,在制定规则时需规避常见的命名陷阱:
- 字符防混淆原则:在编码中严格剔除容易引起混淆的英文字母与数字组合,避免使用大写字母 I(易与数字 1 混淆)、大写字母 O(易与数字 0 混淆)、大写字母 Z(易与数字 2 混淆)。
- 去除口语化与临时化称谓:严禁使用“老厂房”、“过渡库”、“临时产线”等带有临时色彩的词汇作为正式位置编码,所有新增临时功能区均统一赋予正规备用编码序列。
- 专业英文术语对齐:工厂技术门牌翻译应由使用部门结合实际功能审校,不存在适用于所有企业的唯一英文名称。例如将配电间译为 Electrical Room 或 Switchgear Room,而非直译的 Electricity Room;将模具库译为 Tooling & Die Storage,也可按实际储存对象采用企业批准的其他译名。
门牌与导视载体的标准化落地
确定数据字典后,进入现场物料设计制作时需保持标准统一:
- 模块化标准门牌:采用工业铝型材或不锈钢拉丝基座,正面左侧突出大号编码(如 208),右侧分行排列中文规范全称与标准英文,需要时标明日常责任部门;风险与准入信息由专业部门审核,不自行创造“安全等级”。
- 状态插卡预留:对于存在涉密试验、高压检修或恒温恒湿要求的特定功能间,门牌下方应预留滑轨状态插槽(如“受控准入 / 仅限授权人员”、“正在清洁 / 暂停使用”)。
- 与安全警告标识协同:当房间内存在易燃易爆或机械伤害风险时,安全警告标识(如“严禁烟火”、“必须戴防护镜”)应整齐附着于门牌下方,禁止随意歪斜张贴。
旧名称平稳过渡与切换控制
在工厂全面更换新编码门牌时,应约定可追踪的过渡期,并以人员识别、单据和系统核对结果决定切换时间:
- 在新制门牌的次要区域标注 [原:机加工二组] 小字对照,便于老员工与外协维保人员适应。
- 组织厂务、IT 与 EHS 部门同步变更系统主数据,将门禁系统、资产卡片、消防点检卡与巡更二维码中的位置字段按核准的切换清单更新并验证;同时保留历史别名映射,避免破坏既有记录与追溯关系。
- 在车间入口布置新旧位置对照平面图,抽查门牌、送货单和系统检索是否指向同一地点,记录并关闭差异。
关于工厂标准化体系建设的详细实施步骤,请参阅工厂模式化与管理标准化。
← 返回专业知识
具体实施需要结合企业工艺、现场环境与管理制度确认。
把现场问题,带入一次具体沟通。
可提供现场照片、区域范围和当前问题,一起明确下一步。