电子制造车间目视化案例
让工位、物料与现场规则在同一套视觉逻辑下清楚呈现。
以电子装配工位为场景,从补料、取用和岗位交接梳理问题。先让物料位置、使用状态与作业提示对应,再通过工位试用确认取放与更新规则。
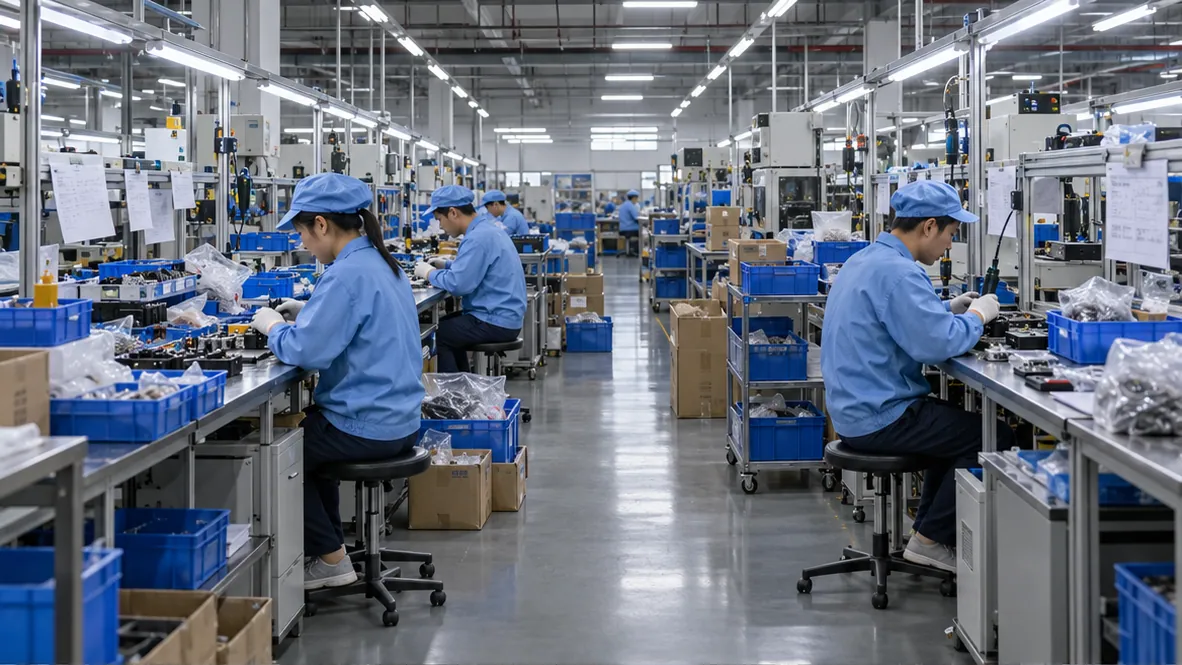
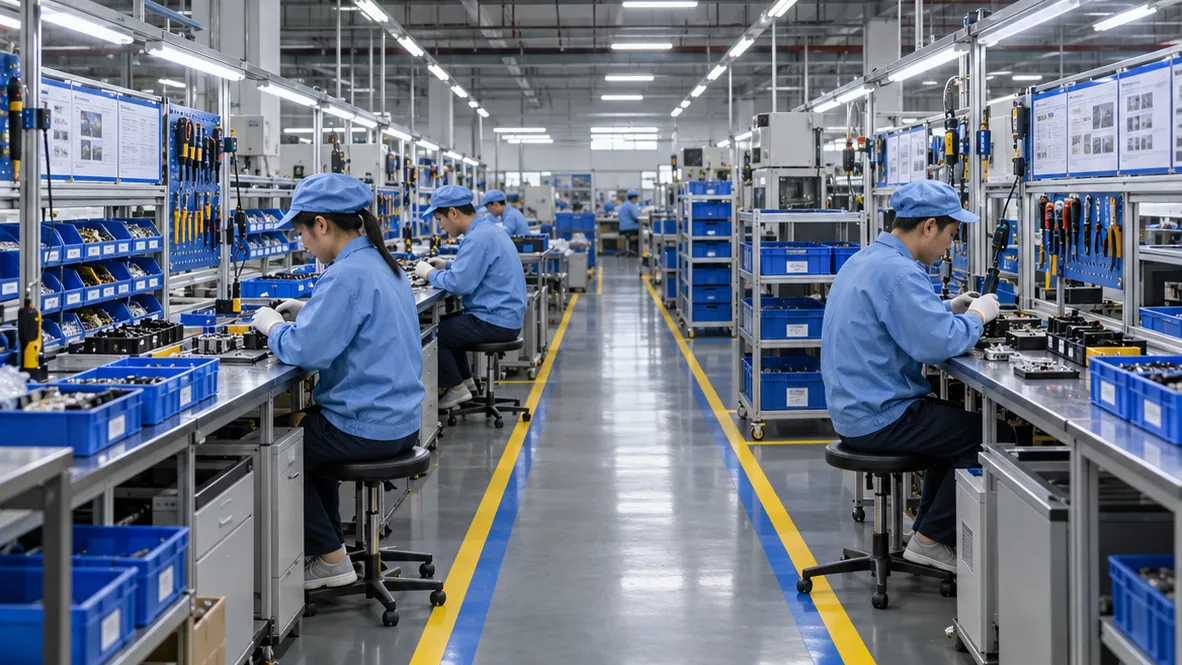
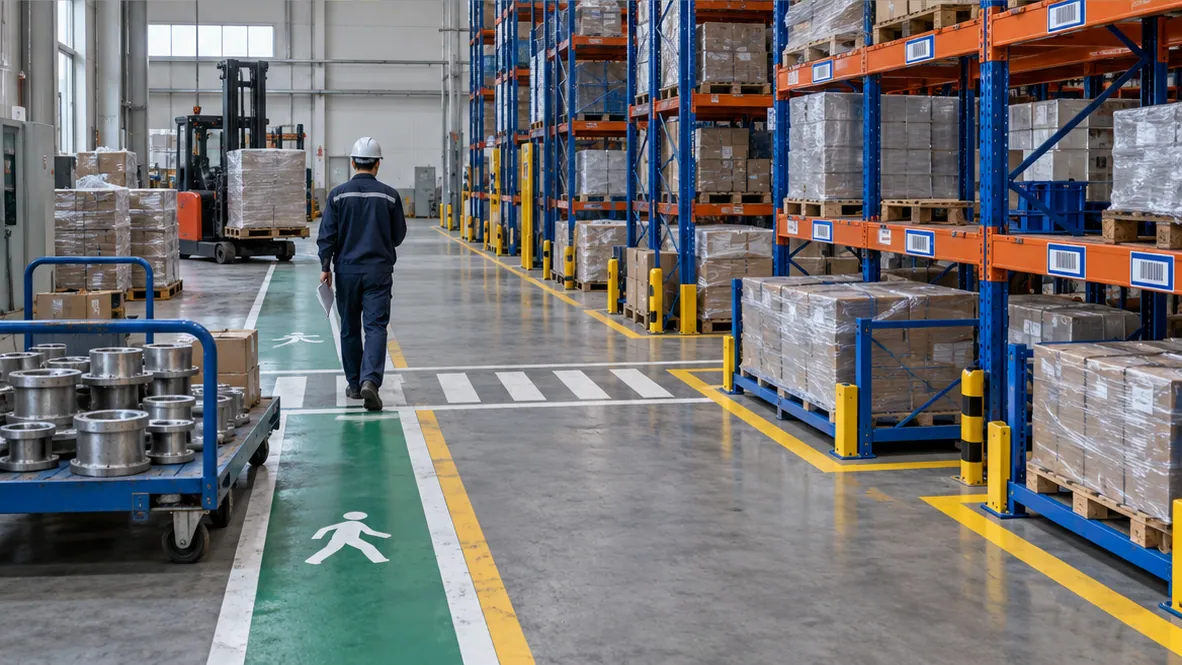
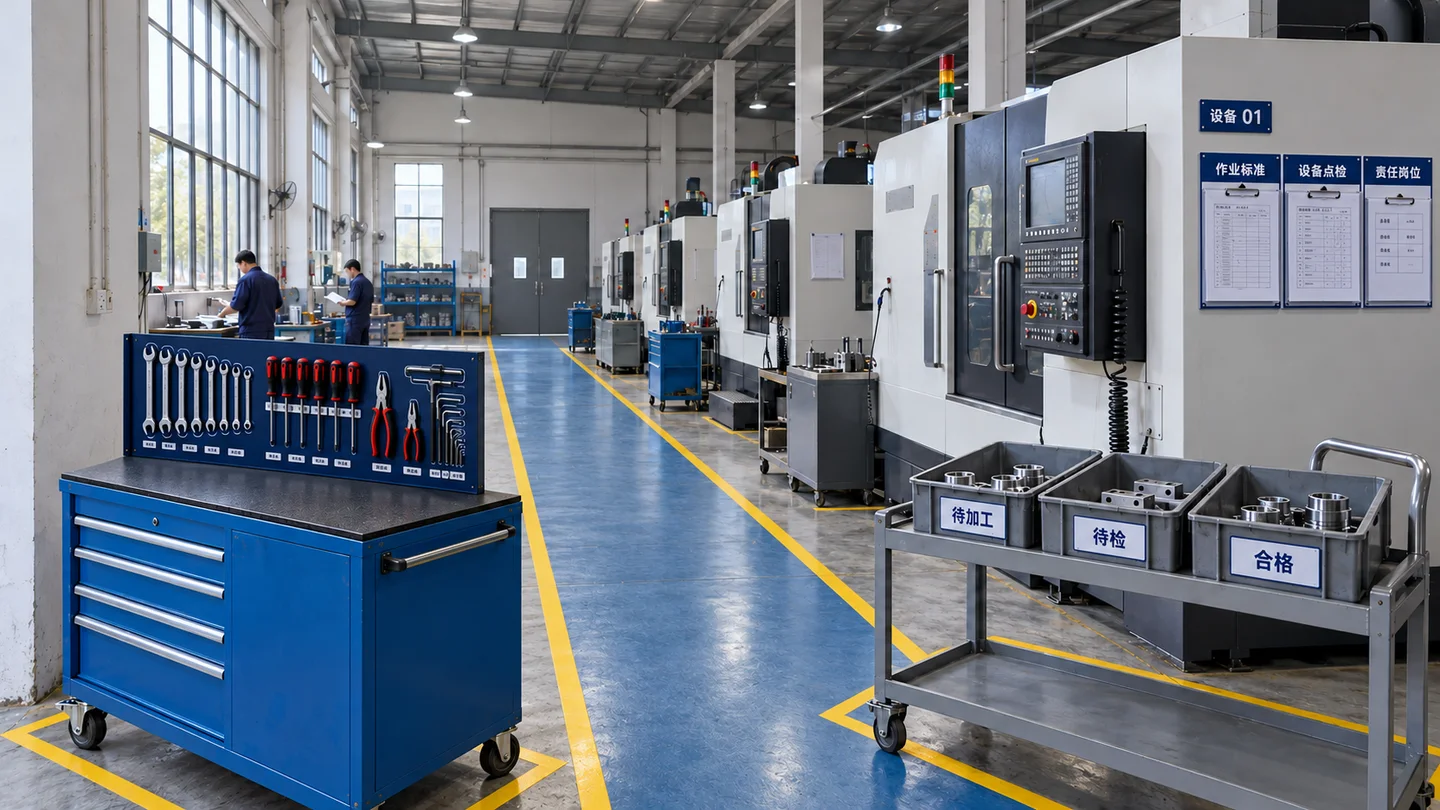
图片为生成的场景示意,用于说明改善方法,非客户现场照片或实测成果。
01 / 现场问题
现场原来存在什么问题?
围绕车间定置、物料识别、工位标准,确认四个需要先解决的问题。
物料状态不清
待装配、待检与异常物料混放,交接时需要反复询问。
工位标准分散
工具位置、作业提示与岗位职责缺少统一的呈现位置。
区域边界模糊
通道、线边库存与操作区域的使用规则不够清晰。
信息更新脱节
看板与工位上的版本不同,现场不易识别当前要求。
02 / 现场诊断
我们怎样
判断问题?
先观察装配与物料流转的实际使用,再核对信息、职责与更新条件。
01观察工位动作
记录装配、补料、检验与返修的流转节点,明确每一步需要谁判断什么。
02跟踪补料路径
区分人员通道、工位、线边物料和异常区域,统一颜色与命名。
03核对信息层级
把岗位提示、物料状态与作业文件放在使用位置,兼顾防静电现场要求。
04复核现场使用
复核可读性、安装位置与更新责任,确认后再向相邻工位展开。
03 / 实施改善
具体实施哪些改善?
结合装配与物料流转,逐项说明调整内容、使用目的和日常维护方式。
1.工位物料与工具定置
让常用物料、工具和归还位置在工位内一一对应。
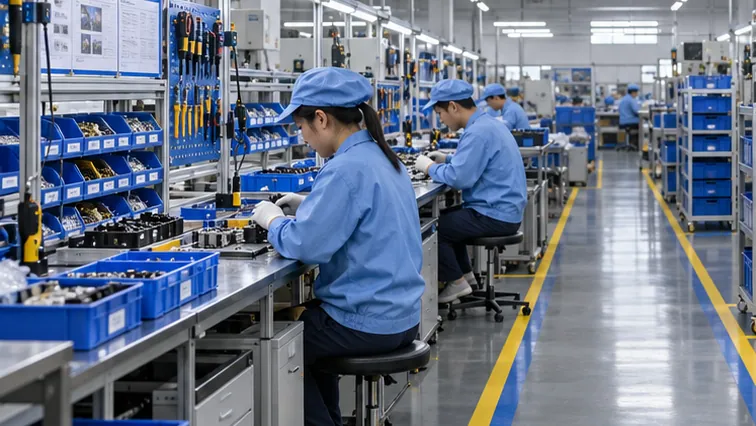
- 原先的问题
- 同类物料与工具混放,换人操作时需要重新寻找。
- 采取的措施
- 结合使用频率划分料盒和工具位置,保留清楚的名称与位置提示。
- 日常维护
- 岗位用后归位,补料时核对料盒与实物;型号变化时更新定置清单。
2.物料状态与工位标准
把物料状态和当前作业要求放到实际取用位置。
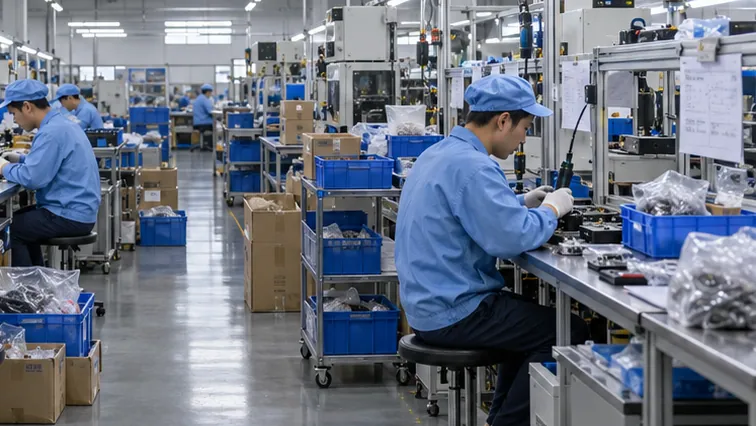
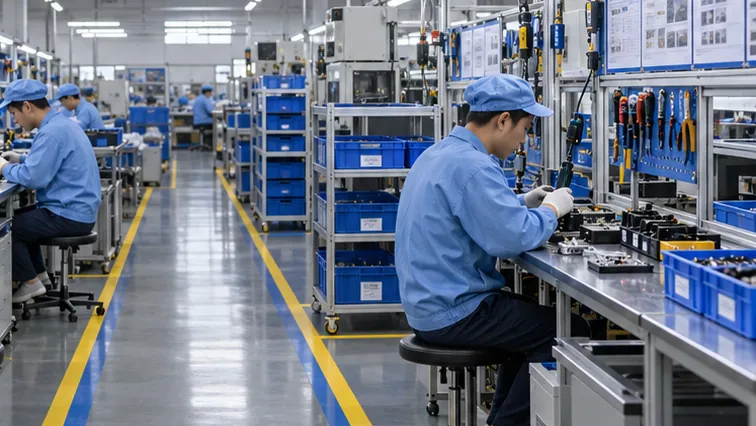
- 原先的问题
- 外观相近的容器缺少状态区分,作业纸张分散且版本不易核对。
- 采取的措施
- 统一容器识别方式,在使用处设置简明作业卡,关联现行版本。
- 日常维护
- 班组确认物料状态,工艺岗位维护作业卡,变更后同步替换。
3.补料通道与暂存边界
把补料停留位置与人员通行空间分开表达。
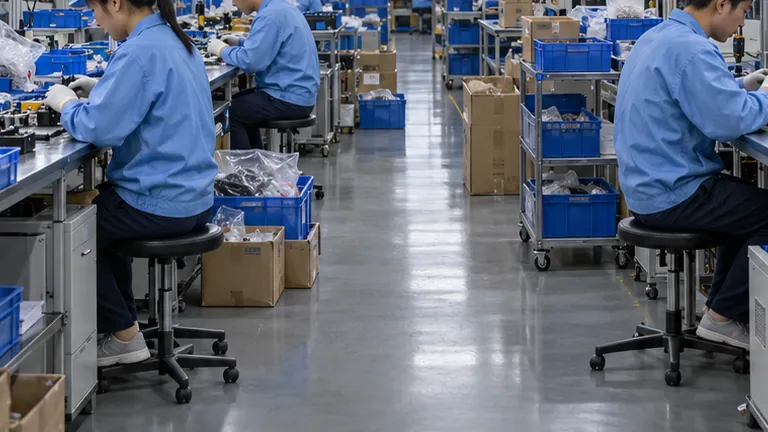
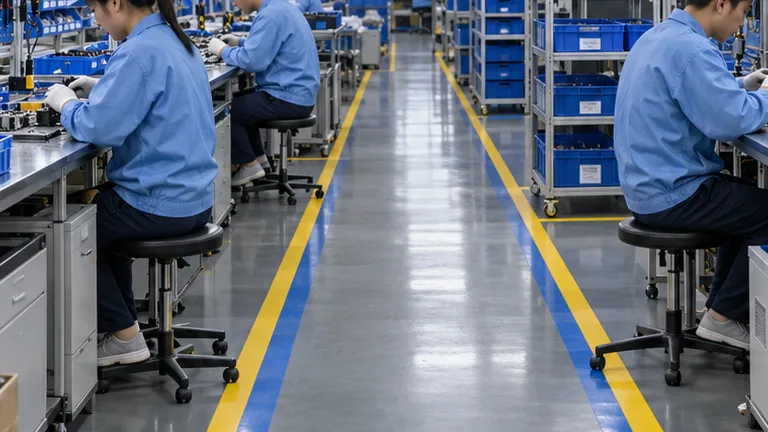
- 原先的问题
- 工位旁临时堆料挤占通行空间,补料和操作容易互相干扰。
- 采取的措施
- 核对补料路径,明确通道、工位边界与临时暂存范围。
- 日常维护
- 补料后清理临时占用,布局和配送方式变化时重新确认边界。