机械加工车间目视化改善
从工具定置、在制品状态到区域边界,让现场管理信息更加清晰,让作业要求更容易执行。
以多工序机械加工车间为场景,沿工具取用、零件转序和换班交接梳理问题。改善重点是把位置、状态、作业要求与维护责任放到实际使用处,再通过工位试用核对规则是否适用。
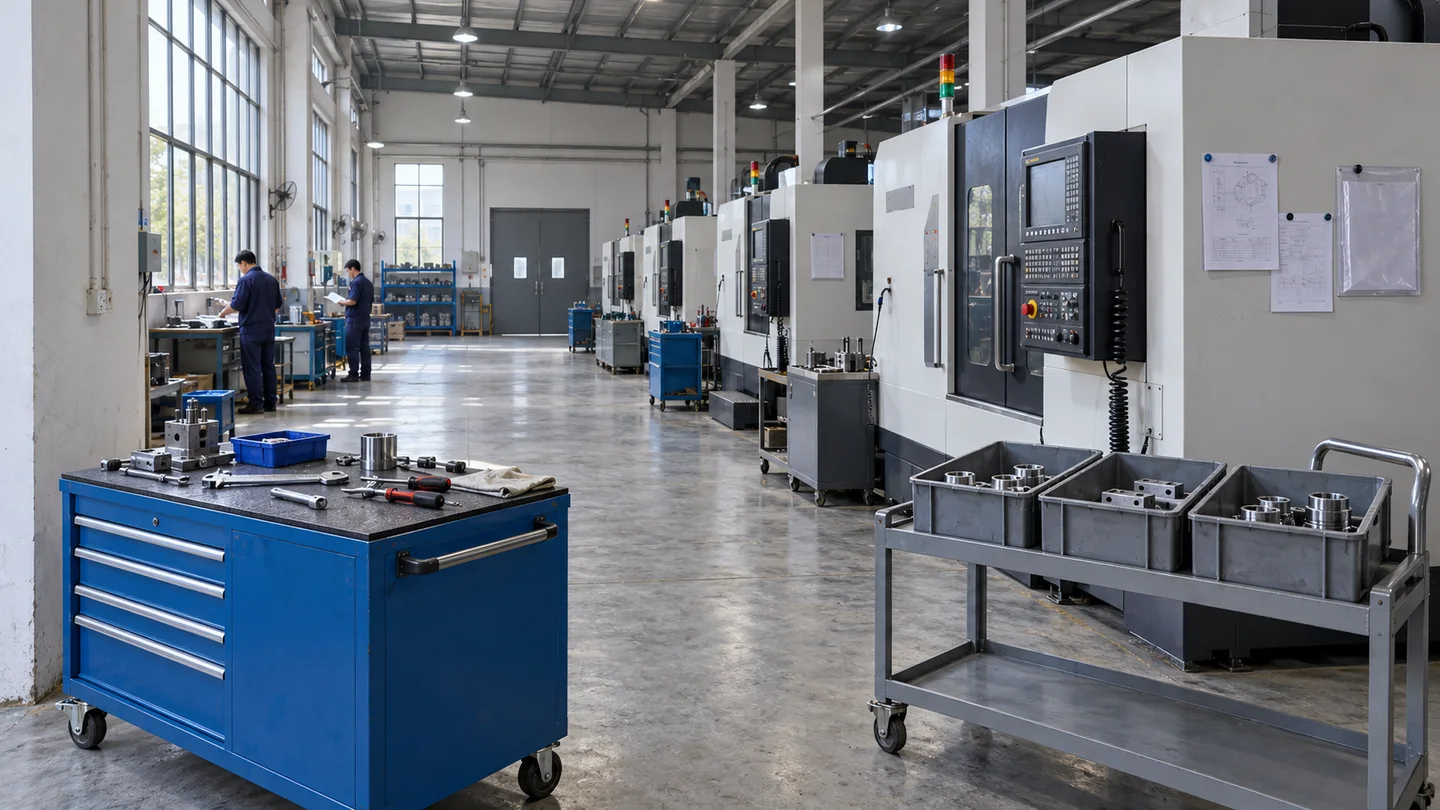
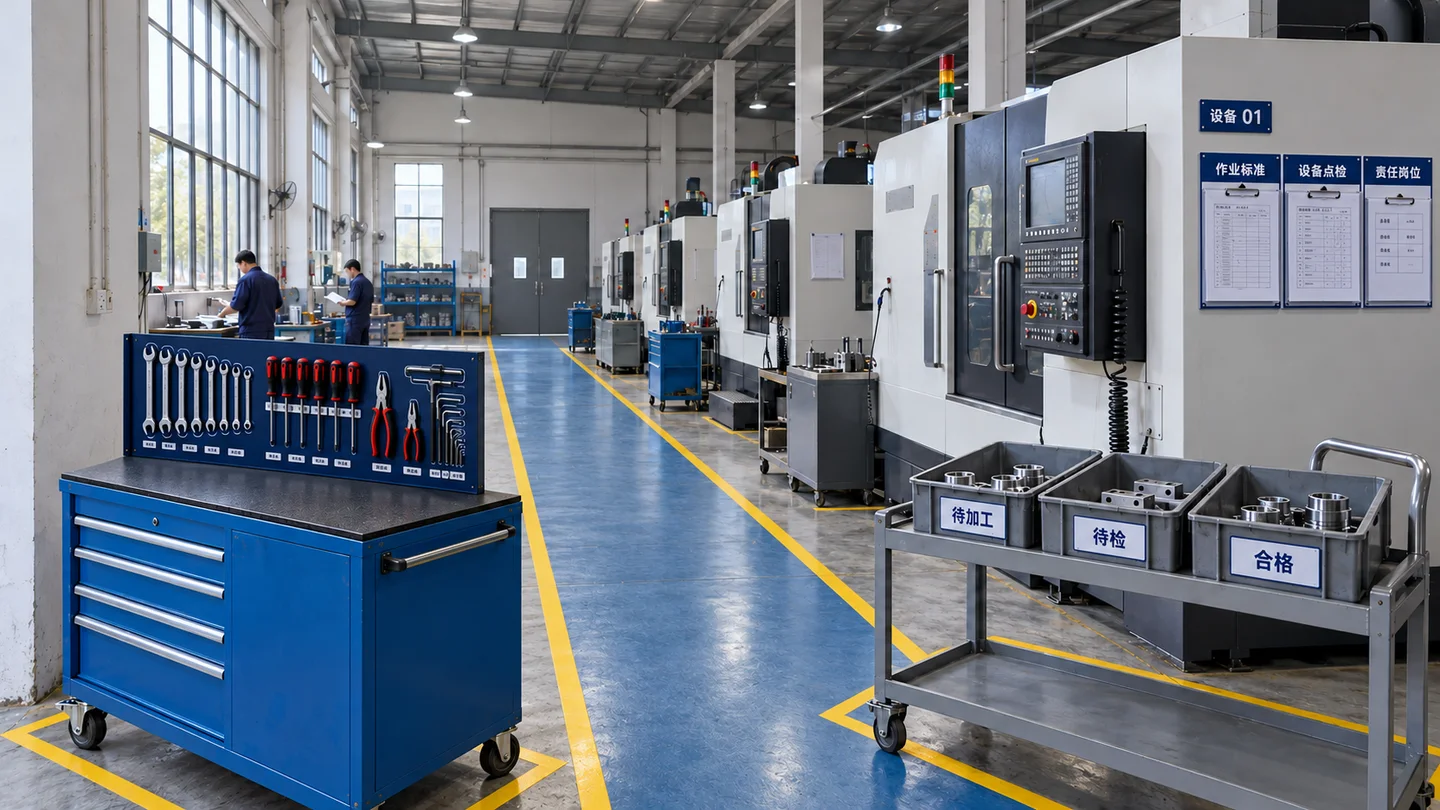
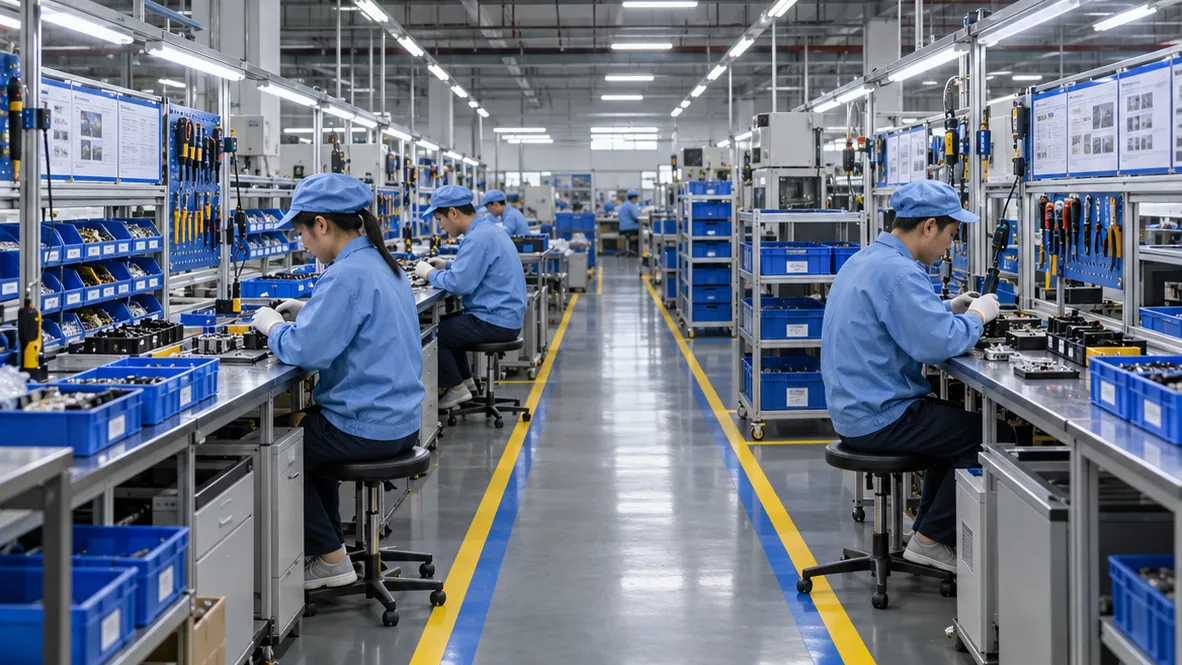
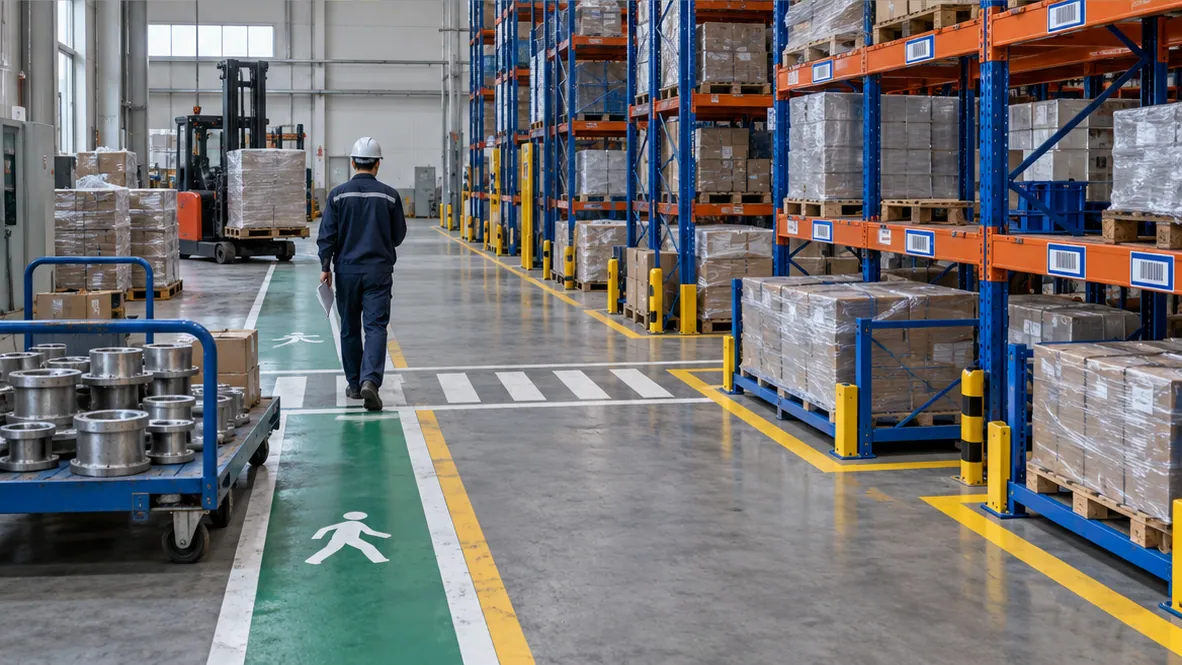
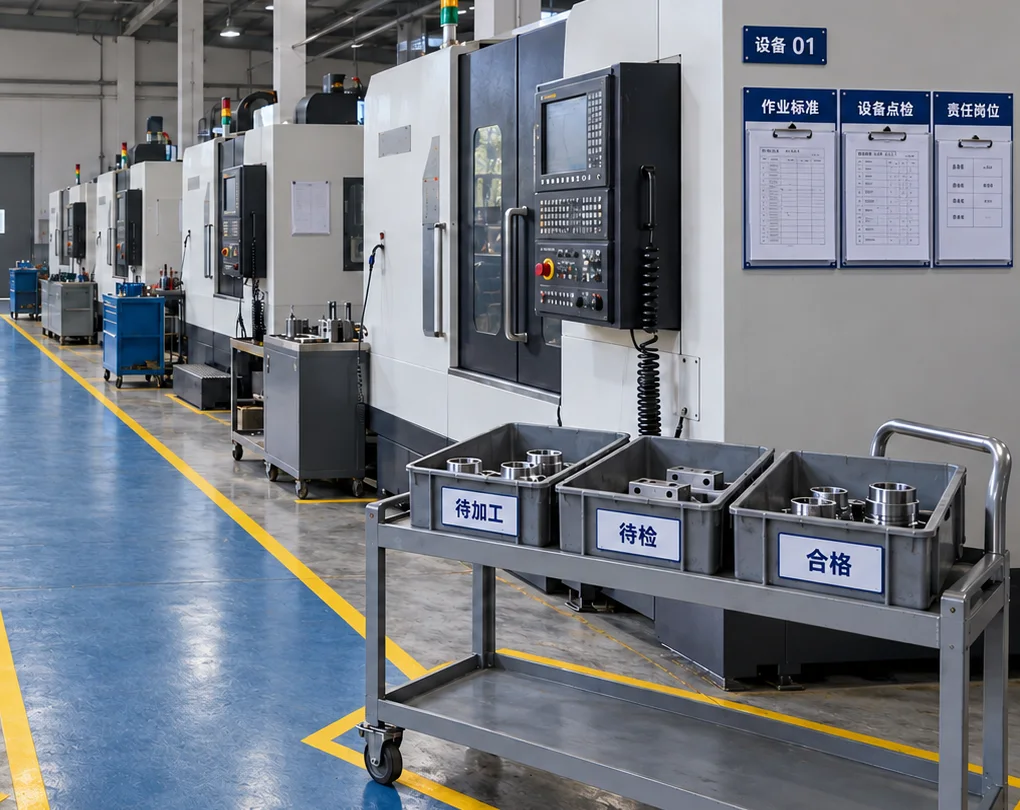
图片为生成的场景示意,用于说明改善方法,非客户现场照片或实测成果。
01 / 现场问题
现场原来存在什么问题?
从工具、零件与机旁信息,确认四个需要先解决的问题。
工具取放位置不统一
工具缺少固定存放位置,取用和归还依赖个人习惯。
在制品状态不够明确
相似料箱缺少状态标识,待检与合格零件不易区分。
通道与暂存区边界不清
工具车和物料车停放无定位,临时占用与通行空间混在一起。
作业与点检信息分散
机旁文件分散,现行作业要求与点检责任不易核对。
02 / 现场诊断
我们怎样
判断问题?
先看实际操作,再核对流转、交接与信息使用的位置。
01观察作业
观察工具取用、定位、操作与归还方式。
02跟踪流转
跟踪在制品的流转路径与状态变化。
03核对现场信息
核对作业指导、状态标识、责任与点检记录。
04确定改善优先级
区分需要调整的现场设施与管理规则。
03 / 实施改善
具体实施哪些改善?
从工具到在制品,再到现场边界与机旁信息,逐项说明调整内容和维护方式。
1.工具定置与归位管理
统一工具存放位置,让取用、归位与现场检查都有明确依据。
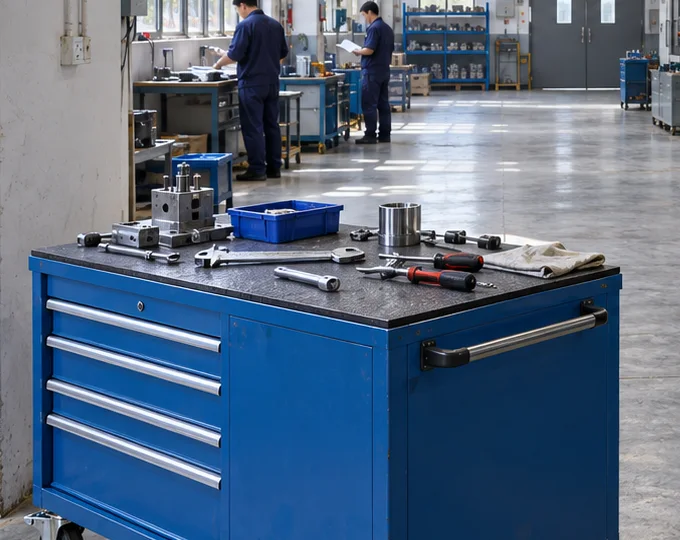
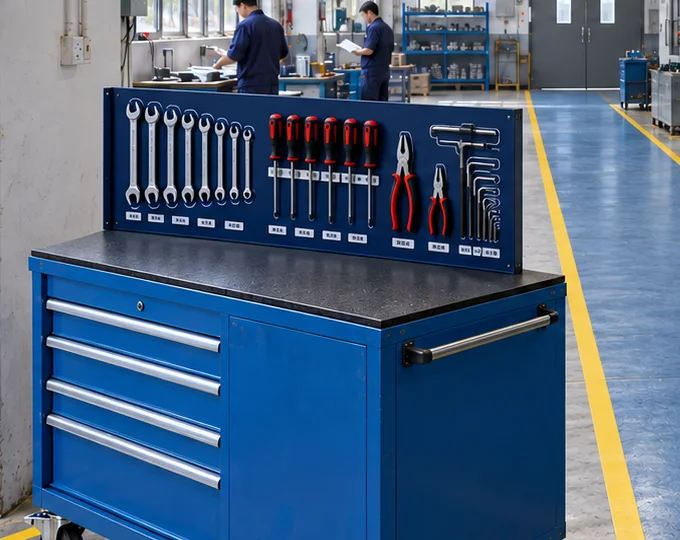
- 原先的问题
- 工具临时摆放,固定存放位置与归位责任不够清晰。
- 采取的措施
- 按使用频率和工具类型设置定置区域,配置工具板与位置标识。
- 日常维护
- 明确使用后的归位要求,并安排日常检查。
2.在制品状态与区域管理
让物料状态与存放位置对应,降低现场交接中的判断歧义。
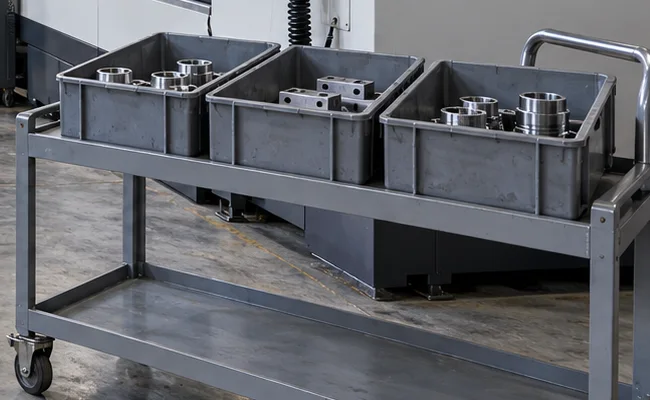
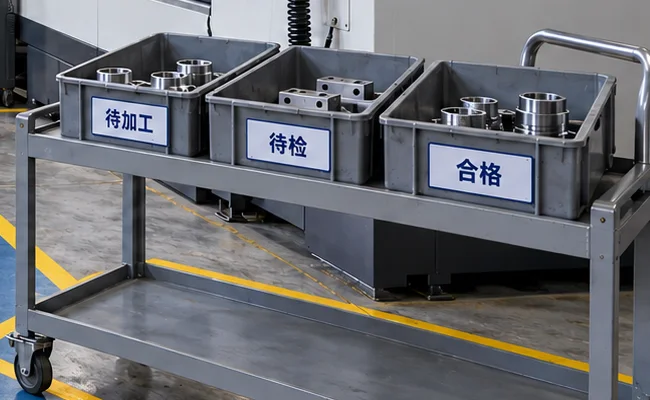
- 原先的问题
- 不同状态的在制品缺少清晰区分。
- 采取的措施
- 划分待检、合格及其他适用状态,统一容器和区域标识。
- 日常维护
- 状态发生变化时同步更新标识,明确交接责任。
3.现场边界与作业信息管理
让通道、暂存位置和现场作业要求更容易被识别。
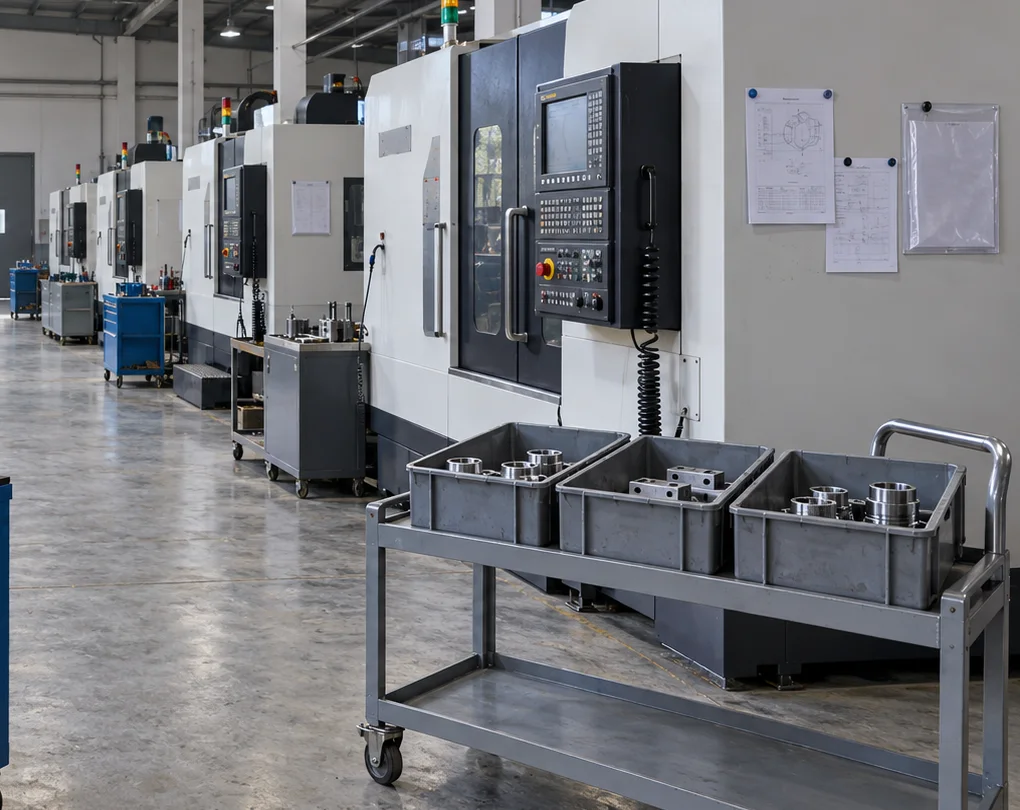
- 原先的问题
- 现场区域边界和设备旁的管理信息不够直观。
- 采取的措施
- 明确物流通道及暂存区边界,将必要的作业与点检信息放在使用位置。
- 日常维护
- 设备、布局或作业要求变化时,同步更新现场标识和管理文件。